

Cebora Synstar TWIN 270 T: два механизма подачи или один
Механизма подачи проволоки: один или два? Когда Cebora Synstar TWIN ускоряет производство
На производстве редко приходится выбирать между хорошим и плохим сварочным полуавтоматом. Гораздо чаще сравнивают две подходящие конфигурации и пытаются понять, какая из них окажется выгоднее в реальной работе. Именно такая ситуация возникает при выборе между стандартным MIG/MAG-полуавтоматом с одним механизмом подачи и Cebora Synstar TWIN 270 T, рассчитанным на подключение двух горелок и работу с двумя независимыми системами подачи проволоки.
На первый взгляд преимущество двойной конфигурации очевидно: оператор может установить две разные проволоки в два механизма подачи и быстро переключаться между горелками. Однако сама по себе возможность использовать две катушки не гарантирует экономического эффекта. Если предприятие неделями сваривает одну и ту же конструкционную сталь проволокой одного диаметра, второй механизм может почти не участвовать в работе. Если же в течение смены приходится переходить со стали на алюминий, менять нержавеющую проволоку на углеродистую или выполнять разные операции на одном посту, ситуация становится совершенно иной.
Главный вопрос заключается в том, сколько времени предприятие теряет на переналадке и насколько эти потери влияют на выпуск продукции.
Почему смена проволоки занимает больше времени, чем кажется
У обычного полуавтомата с одним подающим механизмом переход на другой материал не ограничивается заменой катушки. Сварщику необходимо извлечь установленную проволоку, поставить новую, проверить ролики, канал горелки и контактный наконечник, протянуть проволоку и выбрать подходящие параметры процесса.
При переходе со стали на алюминий требования становятся особенно строгими. Алюминиевая проволока мягче стальной и чувствительнее к состоянию подающего тракта. Для её устойчивой подачи нужны подходящие ролики, направляющий канал и контактные элементы. Оставшиеся внутри металлическая пыль и продукты износа могут затруднять движение проволоки. Поэтому быстрая замена катушки без подготовки остальной системы не всегда даёт стабильный результат.
После механической переналадки оператору требуется выполнить пробный шов и убедиться, что дуга стабильна, проволока подаётся без рывков, а выбранная программа соответствует материалу. Если результат неудовлетворителен, проверка повторяется. Всё это время аппарат не создаёт готовую продукцию.
Потери особенно сложно заметить, когда каждая отдельная переналадка кажется непродолжительной. Но если переходы выполняются регулярно, они начинают занимать существенную часть смены. К прямому простою добавляется расход проволоки и газа на проверку, использование тестовых образцов и риск ошибки при сборке сварочного тракта.
Как работает двойная конфигурация
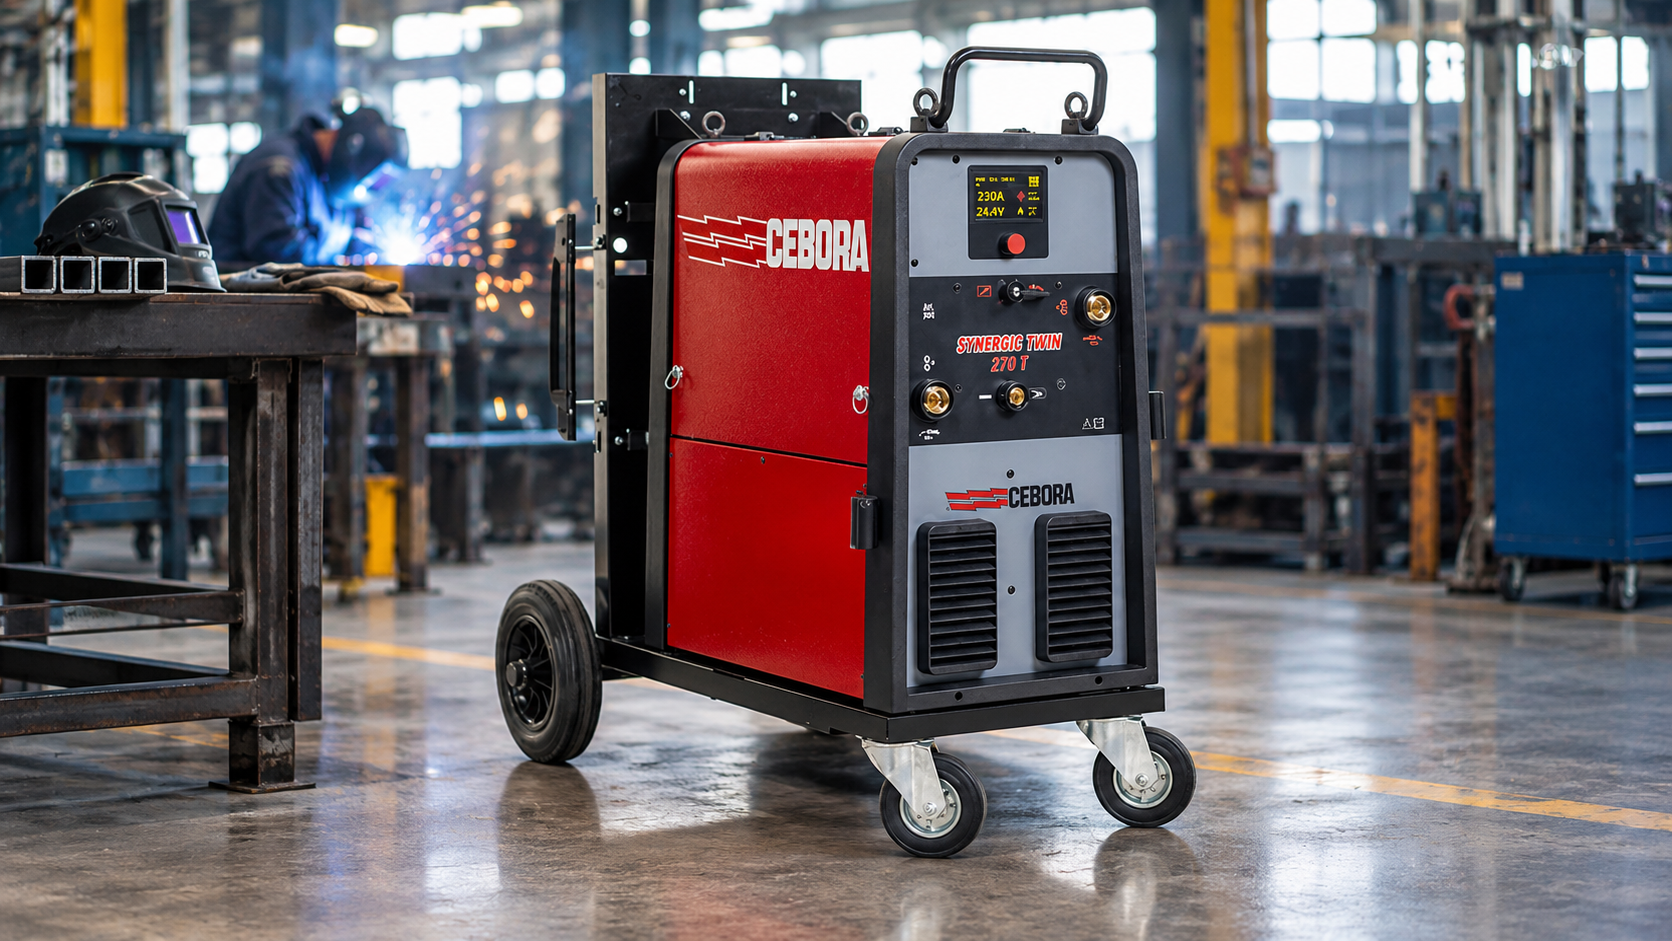
Cebora Synstar TWIN 270 T представляет собой промышленный трёхфазный MIG/MAG-полуавтомат, в котором предусмотрены два механизма подачи проволоки — D300 и D200. Каждая система связана со своей горелкой. Согласно описанию модели, аппарат также оснащён двумя инверторами, благодаря чему оператор может быстро переключаться между подготовленными горелками.
Практический смысл такой конструкции заключается в разделении сварочных трактов. В одной системе можно установить стальную проволоку, а другую подготовить для алюминия. Возможен и другой вариант: одновременно использовать проволоку одного материала, но разных диаметров, если на одном участке выполняются соединения, требующие разных режимов.
Для каждой задачи остаётся своя катушка, горелка, направляющий канал, комплект роликов и контактный наконечник. Оператору не нужно каждый раз разбирать и заново собирать один тракт. Вместо полной переналадки он выбирает нужную горелку и соответствующую программу.
Конфигурация особенно удобна, если для разных процессов применяются разные защитные газы. Тележка Synstar TWIN рассчитана на размещение двух баллонов, поэтому сварочный пост можно заранее подготовить к обеим операциям. При этом подача газа и правильность подключения по-прежнему должны контролироваться в соответствии с принятой на предприятии технологией.
Сталь и алюминий на одном посту
Представим участок, который выпускает небольшие серии изделий. Основная часть каркаса изготавливается из конструкционной стали, а отдельные элементы — из алюминия. Заказы поступают не крупными партиями, поэтому выполнять сначала все стальные, а затем все алюминиевые детали не всегда возможно. Очерёдность определяют сроки сборки и отгрузки.
При использовании стандартного полуавтомата сварщик завершает работу со сталью, снимает катушку и готовит оборудование к алюминиевой проволоке. После выполнения алюминиевой детали систему приходится возвращать к первоначальной конфигурации. Даже если каждая смена выполняется аккуратно и без проблем, пост на это время останавливается.
В двойной конфигурации оба тракта остаются подготовленными. Одна горелка используется для стали, другая — для алюминия. Переход между операциями требует проверки выбранной программы и подключения нужной горелки, но не полной замены проволоки и компонентов системы подачи.
Экономический эффект появляется не только за счёт сэкономленных минут. Снижается вероятность того, что сварщик установит неподходящий ролик, забудет заменить контактный наконечник или недостаточно тщательно подготовит канал. Отдельные тракты также помогают снизить риск переноса загрязнений при регулярной работе с разными материалами.
Когда второй механизм действительно ускоряет производство
Cebora Synstar TWIN наиболее полезен на многономенклатурном участке, где сварочные задания часто меняются, а объединить их в крупные однородные партии невозможно. В таком производстве гибкость поста непосредственно влияет на сроки выполнения заказов.
Второй механизм подачи может быть оправдан и при работе только с одним материалом. Например, на одном посту может потребоваться сварка стальной проволокой разных диаметров. Если переход между ними выполняется несколько раз за смену, два заранее подготовленных тракта сокращают количество остановок. Аналогичный принцип действует при чередовании нержавеющей и обычной стали, алюминиевых проволок разных марок или сварки и MIG-пайки.
Преимущество двойной конфигурации становится особенно заметным, если простой сварочного поста влияет на другие операции. Когда готовую деталь ждут сборка, механическая обработка или контроль, задержка на одном рабочем месте может нарушать работу всего участка. В этом случае стоимость переналадки определяется не только зарплатой сварщика, но и потерей производительности связанных процессов.
Есть и организационный эффект. Подготовленные конфигурации проще стандартизировать. За каждой горелкой можно закрепить определённый материал, расходные элементы и программу. Оператору не приходится каждый раз восстанавливать рабочую конфигурацию по памяти, а технологу легче контролировать соблюдение установленного процесса.
Когда достаточно одного механизма подачи
Стандартный полуавтомат остаётся рациональным решением для производства, на котором длительное время используется одна проволока. Если предприятие выпускает крупные партии одинаковых деталей и переход между материалами происходит раз в несколько дней или ещё реже, экономия времени может не покрыть разницу в стоимости оборудования.
Один механизм подачи также может быть достаточен, если сварочные операции уже разделены между специализированными постами. Когда один аппарат постоянно настроен на сталь, а другой — на алюминий, потребность объединять две конфигурации в одной установке отсутствует. В таком случае важнее оценивать загрузку имеющихся постов и удобство перемещения изделий между ними.
Не всегда оправдана двойная система и при эпизодической сварке второго материала. Если алюминиевые детали появляются несколько раз в год, предприятию может быть выгоднее переналадить обычный полуавтомат, воспользоваться отдельным аппаратом или передать операцию на другой участок.
Второй механизм становится ненужным усложнением, когда он не сокращает повторяющуюся операцию. Предприятие получает дополнительную горелку, катушку, подающий тракт и набор расходных элементов, которые необходимо обслуживать, хранить и контролировать. Если вторая конфигурация простаивает, эти возможности не превращаются в производственный результат.
Два механизма не означают одновременную сварку
Важно правильно понимать назначение Synstar TWIN. Двойная конфигурация предназначена прежде всего для быстрого перехода между двумя подготовленными горелками. Она не превращает один сварочный пост в два независимых места, на которых два оператора одновременно выполняют разные операции.
Поэтому сравнивать такую модель с покупкой двух отдельных полуавтоматов некорректно. Два аппарата могут обслуживать два рабочих места одновременно, но требуют больше пространства, отдельных подключений и дополнительных вложений. Synstar TWIN решает другую задачу: сокращает переналадку одного поста, когда на нём чередуются разные процессы.
Если производству не хватает сварочных постов и необходимо параллельно выполнять больше операций, следует оценивать приобретение дополнительного аппарата. Если постов достаточно, но оборудование регулярно простаивает из-за смены проволоки и подготовки тракта, двойная конфигурация может оказаться более точным решением.
Как оценить стоимость переналадки
При выборе оборудования стоит считать не продолжительность одной замены катушки, а совокупные потери за месяц или год. Для этого необходимо зафиксировать реальное количество переходов между материалами, среднее время полной переналадки и стоимость часа работы сварочного поста.
В расчёт следует включать период от остановки выпуска годных деталей до получения первого качественного шва после смены конфигурации. Если учитывать только время механической установки катушки, результат окажется заниженным. Подготовка горелки, протяжка проволоки, выбор параметров и пробная сварка также относятся к переналадке.
Базовую годовую экономию можно определить так: количество переходов за год умножается на время, которое двойная конфигурация позволяет сохранить при каждом переходе, и на стоимость часа работы поста. К результату можно добавить снижение расхода материалов на пробные швы и стоимость предотвращённых задержек или ошибок.
Затем полученную сумму сравнивают с разницей между стоимостью Synstar TWIN и подходящей конфигурацией с одним механизмом подачи. Такой подход даёт более полезный ответ, чем сравнение закупочных цен без учёта последующей эксплуатации.
Если расчёт строится только на предположениях, перед покупкой стоит провести производственный хронометраж. Даже несколько дней наблюдений покажут, сколько раз операторы меняют проволоку, сколько времени фактически занимает каждый переход и почему возникают задержки.
Быстрое переключение между горелками не отменяет необходимости правильно организовать технологический процесс. Для каждой конфигурации должны быть определены подходящие ролики, канал, контактный наконечник, защитный газ и программа сварки. Горелки необходимо обозначить так, чтобы оператор не перепутал их при смене задания.
В Synstar TWIN предусмотрены программы для конструкционной и нержавеющей стали, алюминия и MIG-пайки. В зависимости от комплектации аппарат также может поддерживать Pulse и Double Pulse. Эти возможности помогают адаптировать пост к разным операциям, но производственный эффект зависит от того, насколько последовательно используются подготовленные настройки.
Необходимо учитывать и доступное пространство. Synstar TWIN объединяет два механизма, две горелки и возможность размещения двух газовых баллонов. Такая конфигурация удобна как единый мобильный пост, но требует продуманного расположения кабелей и безопасной организации рабочей зоны.
Cebora Synstar TWIN 270 T имеет смысл рассматривать, когда смена проволоки является регулярной частью производственного процесса. Аппарат рассчитан на сварку конструкционной и нержавеющей стали, алюминия и медных сплавов, а два независимых подающих тракта позволяют держать готовыми разные конфигурации. Это делает модель подходящей для участков с мелкими и средними сериями, ремонтного производства и предприятий с широкой номенклатурой изделий.
Обычный полуавтомат с одним механизмом предпочтительнее, когда производственный процесс стабилен, одна проволока используется длительное время, а переналадки редки или заранее объединены в производственном графике. В таком случае простая конфигурация требует меньших первоначальных вложений и не создаёт неиспользуемого резерва.
Если материалы меняются несколько раз за смену и переналадка задерживает выпуск, две заранее подготовленные горелки способны повысить доступность оборудования и сделать результат более повторяемым. Дополнительную ценность даёт разделение подающих трактов, особенно при работе со стальной и алюминиевой проволокой.
Часто задаваемые вопросы
Чем Cebora Synstar TWIN 270 T отличается от обычного полуавтомата?
Cebora Synstar TWIN 270 T оснащён двумя механизмами подачи проволоки и рассчитан на работу с двумя подготовленными горелками. Обычная конфигурация использует один подающий тракт, который необходимо переналаживать при смене материала или диаметра проволоки.
Для чего нужны два механизма подачи проволоки?
Они позволяют заранее подготовить две сварочные конфигурации. Например, в одной системе можно установить проволоку для стали, а в другой — для алюминия. Оператор переключается между горелками без полной замены катушки и компонентов подающего тракта.
Какой аппарат можно использовать для сварки стали и алюминия?
Модель Cebora Synstar TWIN 270 T предназначена для сварки конструкционной стали, нержавеющей стали и алюминия. Для каждого материала необходимо правильно подобрать проволоку, ролики, направляющий канал, контактный наконечник, защитный газ и программу.
Снижают ли два механизма риск загрязнения канала?
Разделение подающих трактов помогает избежать постоянного использования одного канала для разных проволок. Это особенно важно при переходах между сталью и алюминием. Однако оба тракта всё равно требуют регулярного осмотра и обслуживания.
Могут ли две горелки работать одновременно?
Назначение двойной конфигурации заключается в быстром переключении между двумя подготовленными горелками на одном сварочном посту. Если требуется одновременная работа двух сварщиков, следует рассматривать два отдельных аппарата.