

Дефицит сварщиков: что даёт роботизация производства
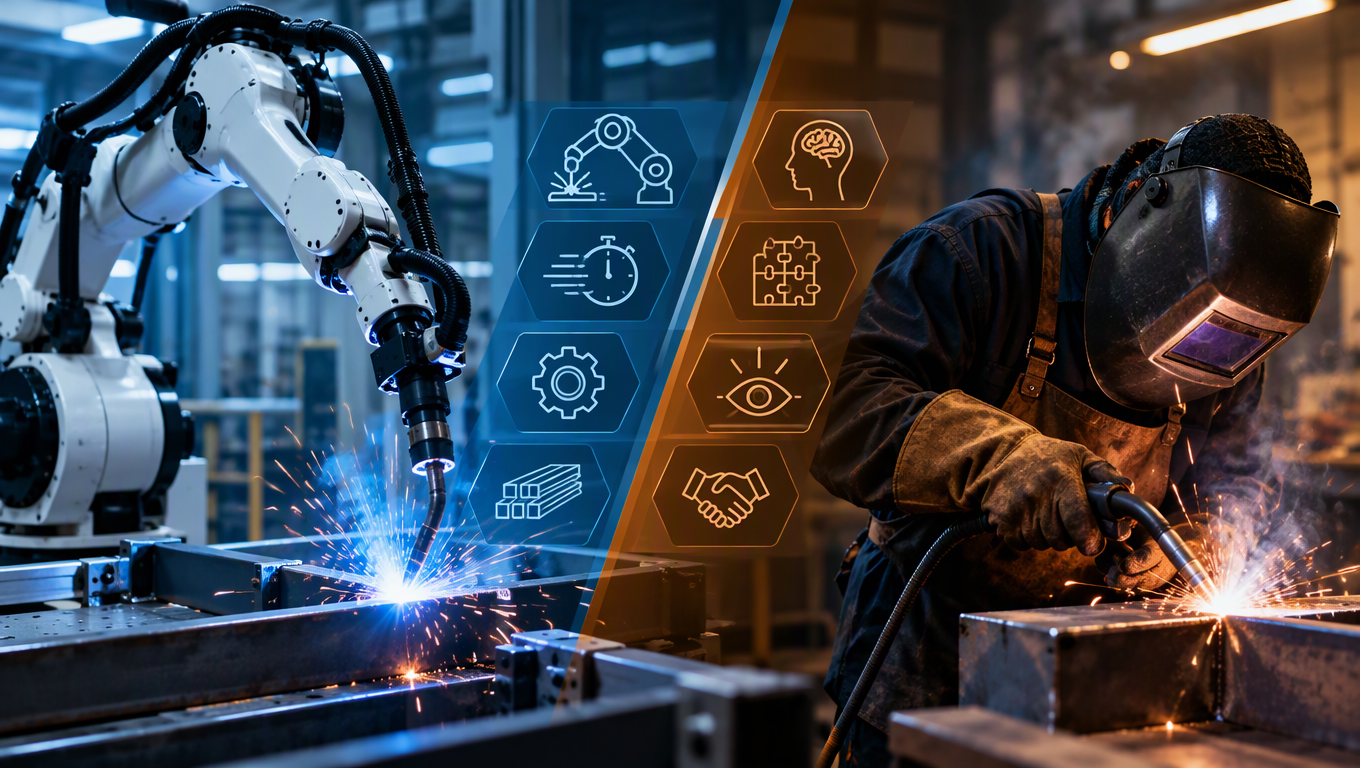
Дефицит сварщиков: какие задачи закрывает роботизация, а какие остаются за человеком
Когда предприятию не хватает квалифицированных сварщиков, проблема быстро выходит за пределы отдела кадров. Увеличиваются сроки изготовления, сложнее распределять сменные задания, запуск новых изделий зависит от занятости нескольких опытных сотрудников. Производство может располагать оборудованием и заказами, но не иметь достаточного количества специалистов, способных стабильно выполнять требуемые соединения.
Роботизация сварки помогает снизить эту зависимость, передавая оборудованию повторяющиеся операции. Однако робот не разрабатывает технологию самостоятельно и не оценивает все изменения производственной ситуации так, как это делает специалист. Результат внедрения зависит от того, насколько правильно предприятие распределило задачи между сварочным технологом, наладчиком и оператором.
Ценность работы сварщика заключается в способности получить нужное соединение, заметить отклонение и понять его причину. Купить механизм, который перемещает горелку, проще, чем формализовать всё, что опытный сварщик замечает почти автоматически.
Как роботизация помогает при нехватке сварщиков
Основной кадровый эффект роботизированной сварки — сокращение объёма повторяющейся ручной работы, требующей постоянного участия квалифицированного специалиста. После подготовки технологии комплекс может выполнять одинаковые швы на серии изделий, выдерживая заданную траекторию, скорость перемещения и последовательность операций.
Опытному сварщику при этом не нужно лично проходить каждое соединение. Его знания можно использовать при разработке режимов, запуске новых деталей, анализе дефектов и обучении персонала. Предприятие получает возможность направить дефицитную квалификацию туда, где действительно требуется профессиональное решение, а не многократное повторение уже отработанного движения.
Но такой подход работает только на подготовленном процессе. Если детали отличаются по геометрии, зазоры не контролируются, а положение стыка каждый раз меняется, автоматизация не устраняет потребность в постоянном вмешательстве. Она лишь переносит проблему со сварочного поста на роботизированную ячейку.
Поэтому роботизация при дефиците кадров начинается не с выбора манипулятора, а с поиска операций, которые можно сделать устойчивыми и воспроизводимыми.
Какие сварочные операции целесообразно передавать роботу
В первую очередь роботизированному комплексу передают соединения с повторяемой геометрией, понятными требованиями к качеству и регулярной производственной загрузкой. Это могут быть одинаковые угловые швы на рамных конструкциях, продольные соединения корпусов или кольцевые швы при использовании подходящего позиционера.
Особенно полезна автоматизация там, где сварщику приходится долго выполнять однотипные движения, работать в неудобной позе или регулярно поворачивать тяжёлое изделие. Правильно спроектированная ячейка с позиционером позволяет подводить соединение в удобное для сварки положение и уменьшает объём тяжёлой ручной работы.
Роботу можно поручить не только движение вдоль стыка, но и установленную последовательность сварки, переходы между участками, выбор предусмотренных программой заданий источника и технологические паузы. В соответствующей комплектации автоматизируются очистка горелки и другие вспомогательные действия.
Однако передача операции роботу не означает, что её можно исключить из технологического контроля. Повторяемость движения полезна только тогда, когда само движение, режим и условия сборки выбраны правильно. Ошибочную технологию робот тоже способен воспроизводить весьма дисциплинированно.
Почему сварочный технолог остаётся ключевым специалистом
Робот выполняет программу, а сварочный технолог определяет, какой процесс должен быть в неё заложен. Он выбирает способ сварки, расходные материалы, требования к подготовке соединения, режимы и порядок наложения швов. Его задача обеспечить качество в пределах допустимых производственных отклонений.
Например, увеличение скорости может сократить цикл, но одновременно изменить проплавление и форму шва. Другая последовательность сварки способна уменьшить одни деформации и усилить другие. Эти решения нельзя принимать только по тому, насколько ровно движется горелка.
Технолог также устанавливает границы процесса: какой зазор допустим, при каком смещении заготовку нужно отправить на исправление, какие параметры разрешено корректировать и когда необходимо повторно подтверждать технологию.
Автоматизация не отменяет технологическую подготовку — она делает её результат обязательным для всей серии. В ручной сварке часть недостатков подготовки может незаметно компенсироваться действиями опытного сотрудника. В роботизированной ячейке такие неформальные поправки нужно либо превратить в предусмотренные технические решения, либо устранить их причины.
За что отвечает оператор роботизированной сварки
Оператор обеспечивает выполнение отработанного процесса в течение смены. Он проверяет готовность рабочего места, устанавливает заготовки в оснастку, контролирует правильность их фиксации, выбирает разрешённую программу и запускает цикл. После сварки — извлекает изделие и выполняет предусмотренный производственной инструкцией контроль.
Квалификация оператора проявляется в отсеивании процесса, заметить, что заготовка не села на базовые поверхности, зажим не закрылся, горелка загрязнилась или характер процесса изменился. При таком отклонении правильное действие будет остановить работу и выяснить причину, а не продолжать выпуск в надежде, что следующая деталь окажется лучше.
Границы полномочий должны быть определены заранее. Оператор может выполнять регламентную замену расходных частей и разрешённые корректировки, если обучен этим действиям. Изменение технологически значимых параметров и траектории без установленной процедуры создаёт риск: формально программа остаётся прежней, а фактически процесс уже становится другим.
Оператор роботизированной сварки не обязан обладать всеми компетенциями технолога и программиста. Но ему необходимо понимать процесс достаточно хорошо, чтобы отличать штатную работу от ситуации, требующей вмешательства специалиста.
Чем занимается наладчик и когда нужна корректировка траектории
Наладчик отвечает за техническую готовность комплекса и корректное выполнение программы. В его зоне работы находятся проверка положения инструмента, настройка взаимодействия оборудования, подготовка программ и восстановление работоспособности после предусмотренных изменений. Конкретное распределение обязанностей зависит от структуры предприятия.
Особое значение имеет положение рабочей точки инструмента — TCP. После столкновения, замены элементов горелки или другого вмешательства фактическое положение инструмента может измениться. Робот продолжит точно перемещаться по заданным координатам, но конец электрода окажется не там, где его ожидает технолог.
При смещении шва нельзя сразу переписывать траекторию. Сначала нужно установить, что изменилось: положение горелки, оснастка, базирование детали или геометрия самой заготовки. Если корректировать программу под случайно неправильно установленное изделие, следующая годная деталь будет сварена уже с ошибкой.
Корректировка траектории должна быть управляемым действием с последующей проверкой. Обучение и наладка выполняются в предусмотренных для этого режимах с соблюдением требований безопасности.
Почему обслуживание горелки и подачи проволоки нельзя оставлять «на потом»
Даже правильно настроенная роботизированная MIG/MAG-сварка становится нестабильной при износе контактного наконечника, загрязнении сопла или нарушении подачи проволоки. Манипулятор может двигаться без отклонений, а дуга работать неустойчиво.
Состояние наконечника влияет на токоподвод и положение проволоки. Загрязнение сопла способно нарушить газовую защиту. Изношенный или загрязнённый канал, неправильный прижим роликов и неблагоприятная укладка кабель-пакета могут вызывать нестабильную подачу.
Поэтому обслуживание должно входить в производственный регламент. Оператор проводит доступные ему проверки и замену расходников, наладчик устраняет технические причины нарушений, технолог оценивает влияние обнаруженной проблемы на качество изготовленных соединений.
Если подача проволоки ухудшилась, бесконечная подстройка сварочного режима не устраняет неисправность. Она лишь затрудняет диагностику и уводит процесс от подтверждённых настроек.
Как оценить кадровый результат роботизации
Руководителю важно оценивать не только скорость сварки, но и то, как изменилось использование квалифицированного труда. Сколько времени специалист теперь тратит на повторяющиеся операции? Сколько на наладку, исправления и обслуживание? Может ли производство выполнять утверждённую программу без постоянного присутствия конкретного мастера?
Схема, при которой один сотрудник обслуживает несколько ячеек, возможна не всегда. Она зависит от длительности автоматического цикла, трудоёмкости загрузки, частоты вмешательств, организации контроля и требований безопасности. Закладывать её в экономику проекта до проверки полного цикла рискованно.
Успешное внедрение проявляется в устойчивом выпуске годных изделий, понятном распределении обязанностей и снижении зависимости от отдельных работников. Если робот постоянно ждёт наладчика, а опытный сварщик вынужден вручную исправлять каждую деталь, кадровая проблема не решена.
Роботизация снимает с человека повторяющуюся физически тяжёлую работу, но не обесценивает профессиональные знания. Напротив, она позволяет использовать их шире: один раз разработать и подтвердить технологию, затем воспроизводить её на серии. Предприятию нужен не просто робот, который умеет двигать горелку, а процесс, которым умеют управлять подготовленные специалисты.