

Какие сварочные операции роботизировать в первую очередь | CEBORA
Какие сварочные операции выгодно роботизировать в первую очередь
Для руководителя производства задача заключается в поиске процесса с понятным экономическим эффектом и управляемыми условиями внедрения. Такой процесс становится основой пилотного проекта: на нём предприятие проверяет технологию, осваивает эксплуатацию оборудования и получает данные для дальнейшей автоматизации.
Что мешает предприятию выпускать больше продукции? Если сварочный пост постоянно загружен, перед ним накапливаются детали, а последующие операции ожидают сваренные узлы, роботизация сварки может устранить реальное производственное ограничение.
Другая ситуация возникает, когда сварщики регулярно ждут комплектующих после резки, гибки или механической обработки. Увеличение скорости сварки в этом случае не обязательно увеличит выпуск: робот будет простаивать по той же причине, по которой простаивал ручной пост.
Оценивать нужно движение изделия через весь производственный маршрут. После ускорения сварки ограничение может перейти на зачистку, контроль или окраску. Если мощности этих участков недостаточно, предприятие получит больше незавершённой продукции, но не больше готовых изделий.
Поэтому выгодный участок для роботизации не обязательно тот, где сварка занимает больше всего времени. Это участок, улучшение которого позволяет выполнить больше заказов, сократить срок изготовления или снизить затраты без переноса сопоставимых потерь на следующую операцию.
Повторяемость изделия
Робот хорошо воспроизводит заданную траекторию, но для этого соединение должно находиться в предсказуемом положении. Повторяемость означает не только одинаковое обозначение детали в чертеже, но и стабильность её фактической геометрии после изготовления и сборки.
Например, простой сварной кронштейн может оказаться неудобным для автоматизации, если угол гибки меняется, отверстия смещаются, а зазор между элементами каждый раз приходится исправлять вручную. Более сложный узел, изготовленный с устойчивыми допусками и установленный в продуманную оснастку, нередко оказывается лучшим кандидатом.
До выбора пилотного изделия необходимо проверить реальные заготовки из разных партий. Особое значение имеют положение стыка, величина зазора, смещение кромок, качество прихваток и чистота поверхности. Если сварщик компенсирует эти отклонения движением горелки и изменением режима, в роботизированном процессе такую компенсацию придётся обеспечить технологией, оснасткой или системой слежения.
Для первого внедрения предпочтительнее деталь, которая не требует постоянной индивидуальной подгонки. Чем меньше непредсказуемых действий нужно перед началом сварки, тем проще подтвердить повторяемость результата.
Как объём серии влияет на экономическую эффективность
Большая серия облегчает загрузку роботизированной сварочной ячейки, но универсального количества деталей, после которого автоматизация становится выгодной, не существует. Значение имеют трудоёмкость изделия, периодичность заказов и время перехода на другую продукцию.
Небольшая, но регулярно повторяющаяся партия может быть подходящей для роботизации, если программа сохраняется, оснастка быстро устанавливается, а сварка каждого изделия занимает существенное время. Напротив, крупный разовый заказ не всегда оправдывает инвестиции, если после его выполнения комплекс нечем загрузить.
При оценке выпуска полезно рассматривать не только одну деталь, но и семейство изделий. Если несколько узлов имеют общие базы, сходные соединения и используют одинаковую проволоку и защитный газ, их можно объединить в производственную программу одной ячейки. При этом нужно учитывать фактическую сложность смены оснастки и проверки первой детали.
Инвестиции следует обосновывать не максимальной производительностью комплекса, а тем объёмом работ, который предприятие действительно сможет обеспечить.
Почему нужно измерять время горения дуги
Продолжительность горения дуги показывает, какую часть операции занимает непосредственно сварка. Но она не равна полному времени изготовления изделия.
На ручном посту сварщик также устанавливает детали, выполняет прихватки, переворачивает узел, меняет положение тела, очищает поверхность и проверяет результат. Роботизация может сократить часть этих действий, однако загрузка, фиксация и выгрузка изделия всё равно останутся в производственном цикле.
Если соединение сваривается быстро, а установка детали длительная и неудобная, основное внимание придётся уделить оснастке и организации загрузки. Покупка более производительного сварочного источника сама по себе эту проблему не решит.
Для оценки нужно наблюдать полный цикл изготовления годной детали. В него входят обслуживание горелки, замена расходных частей, контроль и необходимые остановки. Именно этот цикл определяет выпуск за смену.
Длительные повторяющиеся швы часто удобны для первого проекта, поскольку позволяют получить существенную долю автоматического времени. Однако множество коротких одинаковых швов тоже может быть перспективным: робот сокращает ручное позиционирование и воспроизводит последовательность переходов. Выигрыш зависит от того, насколько рационально построена программа и сколько времени занимают перемещения между соединениями.
Когда стоимость брака делает роботизацию особенно актуальной
Экономический эффект определяется не только скоростью сварки. Если дефекты обнаруживаются после сборки, механической обработки или испытаний, их исправление может обходиться дороже самой сварочной операции.
Высокая стоимость брака делает участок важным кандидатом для автоматизации, но сначала необходимо установить причины дефектов. Роботизация способна уменьшить влияние непостоянной скорости движения, угла горелки и последовательности наложения швов. Она не устраняет загрязнение металла, неправильную подготовку кромок или нестабильный зазор.
Если основная причина брака находится в подготовительном производстве, сначала нужно стабилизировать заготовки. Иначе робот будет воспроизводить режим на соединениях, условия которых постоянно меняются.
Как учитывать ручную зачистку и внешний вид шва
Зачистка часто скрывает значительную часть затрат сварочного участка. Время на удаление брызг, исправление неровного валика и подготовку поверхности к окраске может не учитываться при сравнении ручной и роботизированной сварки.
До внедрения важно понять назначение этой операции. Если зачистка устраняет последствия нестабильного режима или неравномерного движения горелки, улучшение сварочного процесса может уменьшить её объём. Если же конструкция требует удаления усиления шва или получения определённой поверхности, операция сохранится независимо от способа сварки.
Требования к внешнему виду необходимо выразить через критерии приёмки. Формулировки «ровный шов» или «красивый валик» недостаточны для разработки технологии. Нужно определить допустимую геометрию, состояние поверхности и возможность последующей обработки.
При этом внешний вид не заменяет оценку проплавления и сплавления кромок. Пилотное изделие должно проходить предусмотренный контроль, а не только визуальное сравнение с образцом.
Какую роль играет сварочный источник
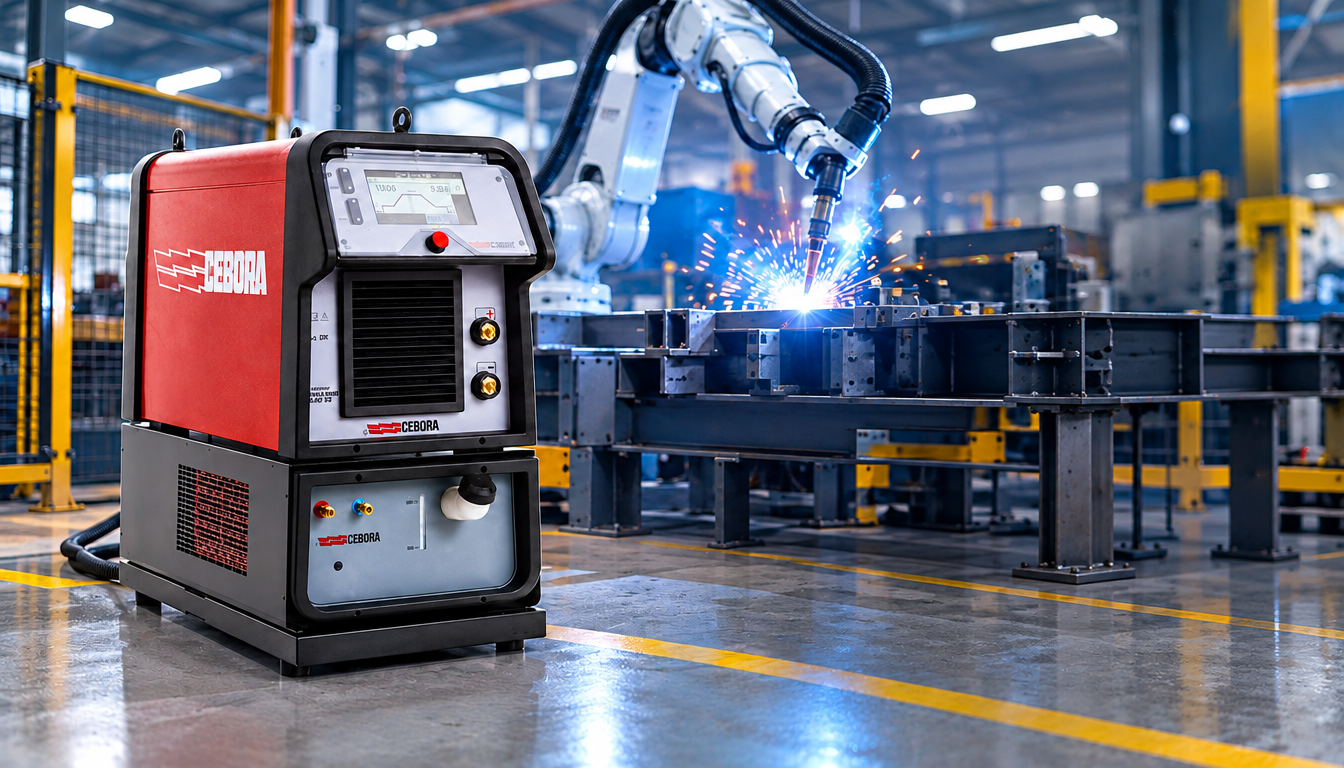
После выбора изделия подбирают процесс и оборудование, способные обеспечить требуемый результат. Для роботизированной MIG/MAG-сварки управляемой частью комплекса могут быть источники Cebora KINGSTAR ROBOT. Их следует рассматривать совместно с механизмом подачи проволоки, горелкой, системой управления и оснасткой.
Задача источника воспроизводить заданный сварочный режим и взаимодействовать с комплексом. Выбор процесса, настроек и конфигурации должен опираться на материал, толщину, тип соединения, положение сварки и длительность рабочего цикла.
Сам источник не определяет выгодность роботизации. Даже подходящее оборудование не компенсирует отсутствие стабильных заготовок, неудобную загрузку или недостаточную производственную программу. Поэтому подбор конкретной модели должен следовать за анализом задачи, а не подменять его.
Как оценить пилотную деталь до обращения к интегратору
Проверку конкретного изделия удобно провести через контрольные вопросы, ответы на которые подтверждаются наблюдениями и производственными данными.
Что изменится для предприятия после автоматизации? Ответ должен связывать проект с ограничением выпуска, трудоёмкостью, стоимостью исправлений или качеством. Если ожидаемый результат описывается только как «заменить ручную сварку роботом», задача ещё недостаточно определена.
Есть ли подтверждённая загрузка и известен ли полный цикл изготовления? Нужно понимать, как часто возвращается изделие, какие родственные детали могут свариваться в той же ячейке и сколько времени занимает получение годного узла. Важно отделить сварку от загрузки, сборки, контроля и зачистки.
Можно ли воспроизводимо установить заготовки и пройти все соединения горелкой? Для ответа нужны реальные детали, сведения о допусках и предварительное решение по базированию. Чертёж без проверки фактической геометрии не позволяет оценить устойчивость процесса.
Понятны ли причины текущего брака и критерии приёмки? Необходимо различать дефекты, связанные с ручным выполнением, и проблемы подготовки деталей. Требования к шву должны позволять объективно оценить результат пробной сварки.
Как будет организована работа вокруг ячейки? Следует определить, кто обеспечивает комплектность заготовок, загружает изделие, проверяет качество и обслуживает расходные части. Если эти действия не встроены в производственный маршрут, расчётная производительность останется недостижимой.
Такая проверка позволяет подготовить содержательное задание интегратору. Вместо общего запроса на сварочного робота предприятие передаёт конкретное изделие, условия его изготовления и критерии успешного внедрения.
Окончательное решение принимают после пробной сварки реальных заготовок. Испытание должно показать не только качество отдельного образца, но и устойчивость процесса при допустимом разбросе деталей.
Для этого проверяют полный производственный цикл, необходимость вмешательства оператора, объём последующей зачистки и результаты контроля соединения. Если приемлемое качество получается только после индивидуальной подстройки каждой детали, технологию нельзя считать готовой к серии.
Первый участок для роботизации сварки стоит выбирать там, где одновременно есть производственная потребность и техническая готовность. Регулярная загрузка обеспечивает использование оборудования, стабильные заготовки позволяют воспроизводить процесс, а измеримые критерии дают возможность подтвердить экономический результат.
Успешный пилотный проект не обязательно самый масштабный. Это проект, на котором предприятие получает управляемую технологию, обучает персонал и доказывает, что роботизированная сварочная ячейка улучшает выпуск годной продукции, а не просто ускоряет движение горелки.