

Механизм подачи проволоки или TIG вручную: что выгоднее | Cebora
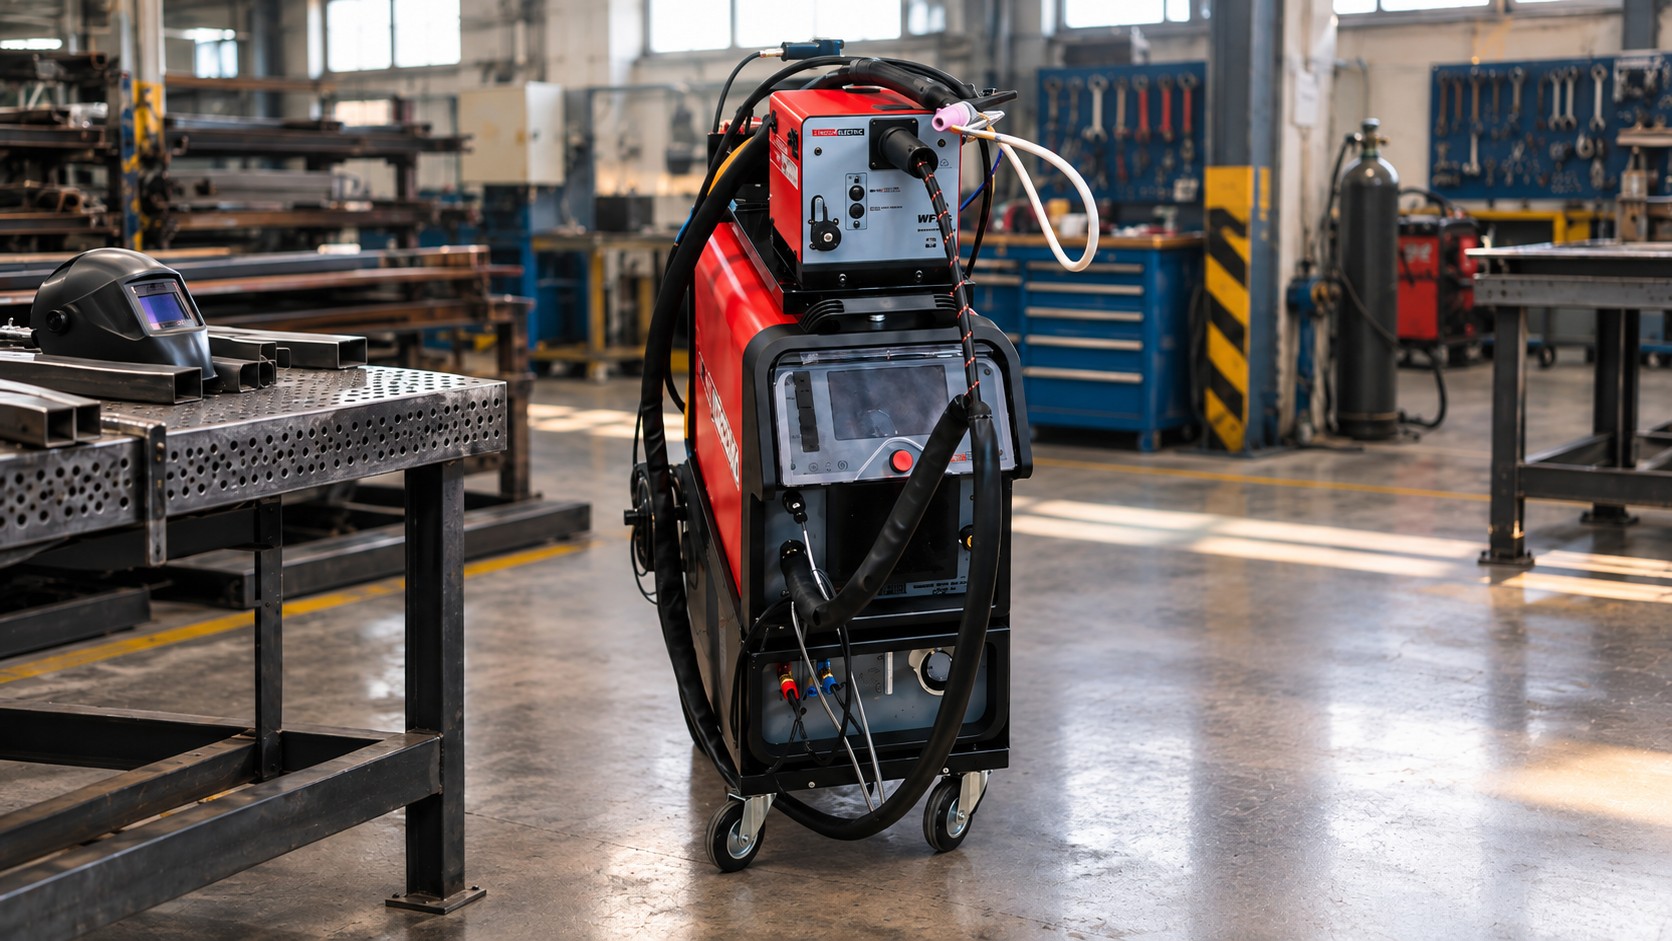
Покупка более мощного сварочного источника не всегда решает проблему производительности. На многих TIG-участках ограничением становится не оборудование, а способ внесения присадочного материала. Сварщик должен одновременно вести горелку, удерживать стабильную длину дуги, контролировать сварочную ванну и вручную подавать пруток. Чем длиннее шов и выше требования к внешнему виду соединения, тем сильнее результат зависит от навыков, темпа и усталости конкретного специалиста.
Поэтому при выборе Cebora WIN TIG AC-DC 340T предприятию важно решить, достаточно ли базовой конфигурации с ручной подачей присадки или экономически оправдан комплект с механизмом WF5 COLD WIRE. Ответ определяется не только объемом сварочных работ. Необходимо учитывать повторяемость деталей, продолжительность операций, стабильность качества, доступность квалифицированных сварщиков и фактическую стоимость исправления дефектов.
Механизированная подача холодной проволоки не превращает обычный пост в полностью автоматическую линию и не отменяет участие специалиста. Ее задача заключается в другом: исключить из процесса одну из наиболее вариативных ручных операций и сделать поступление присадочного материала управляемым и воспроизводимым.
В чем разница между двумя конфигурациями
В базовой конфигурации Cebora WIN TIG AC-DC 340T сварщик вручную подает присадочный пруток в сварочную ванну. Он самостоятельно определяет темп подачи, длину каждого движения, положение прутка и количество вносимого материала. Такой способ хорошо знаком специалистам, не требует дополнительного механизма и предоставляет максимальную свободу при работе со сложной геометрией.
Комплект с WF5 COLD WIRE предусматривает механизированную подачу присадочной проволоки. Механизм обеспечивает автоматическую и контролируемую подачу присадочной проволоки в рабочую зону, а сварщик может сосредоточиться на ведении горелки, положении электрода и формировании ванны. При правильной настройке система делает процесс более ритмичным и снижает влияние ручной координации на результат.
Термин COLD WIRE означает, что присадочная проволока подаётся в зону TIG-сварки без предварительного электрического нагрева. Это не отдельный способ «холодной сварки»: источником тепла остаётся сварочная дуга.
Главное различие между конфигурациями заключается не в качестве самого сварочного источника. В обоих случаях используется Cebora WIN TIG AC-DC 340T. Меняется организация технологической операции и степень зависимости результата от ручных действий сварщика.
При сравнении инвестиций важно учитывать стоимость полностью готового рабочего поста. Согласно комплектации, указанной на странице оборудования, вместе с источником поставляются механизм WF5 COLD WIRE, блок его питания, соединительный кабель, держатель катушки и канал подачи проволоки. Специализированную горелку для работы с холодной проволокой и кабель массы необходимо учитывать отдельно. Поэтому экономику решения следует рассчитывать по полной стоимости оснащения, необходимого для запуска технологии на конкретном производстве.
Когда ручная подача остается рациональным решением
Ручная TIG-сварка сохраняет преимущества там, где производство работает с единичными изделиями, ремонтными задачами и часто меняющейся геометрией соединений. Опытный сварщик может быстро адаптировать количество присадки к зазору, локальному изменению толщины или нестабильной сборке. Он видит поведение ванны и корректирует свои действия непосредственно во время работы.
Такая гибкость особенно важна при изготовлении уникальных деталей, восстановлении поврежденных компонентов и сварке в труднодоступных местах. Если каждое следующее изделие отличается от предыдущего, затраты времени на установку, настройку и проверку механизма подачи могут оказаться выше получаемой экономии.
Ручная конфигурация также логична для участка, на котором TIG-сварка не является производственным ограничением. Если значительная часть смены уходит на сборку, подгонку, перемещение деталей, зачистку или контроль, ускорение подачи присадки почти не повлияет на общий выпуск. Сварочный пост станет работать быстрее только на одном этапе, но готовых изделий больше не станет.
Не дает автоматическая подача решающего эффекта и при коротких швах, многочисленных прихватках или частых остановках. В таких операциях время горения дуги невелико, поэтому доля ручного внесения присадки в общей продолжительности цикла остается небольшой.
Для опытного сварщика ручная подача может быть предпочтительна при работе с ответственными единичными соединениями. Специалист сохраняет полный тактильный контроль над процессом и может моментально изменить количество присадки в зависимости от поведения металла.
Таким образом, базовый Cebora WIN TIG AC-DC 340T остается обоснованным выбором для универсального поста, ремонтного участка, мелкосерийного производства и операций с нестабильной геометрией. Покупать механизм подачи только ради расширенной комплектации в таких условиях нецелесообразно.
Где ручная подача начинает ограничивать производство
Необходимость в WF5 COLD WIRE обычно возникает не в момент, когда сварщик перестает справляться с операцией, а раньше, когда предприятие замечает нестабильность производственного результата.
Одну и ту же деталь разные специалисты могут сваривать с отличающимся темпом. Даже у одного сварщика скорость и качество меняются в течение смены. На длинных швах становится сложнее поддерживать постоянный ритм подачи, одинаковый объем присадки и равномерную геометрию валика. Чем дольше операция, тем сильнее проявляется накопленная усталость.
Для единичного изделия такие отклонения могут не иметь существенного значения. В серии даже небольшая разница на каждой детали превращается в нестабильное время изготовления, неодинаковый внешний вид швов и дополнительную нагрузку на контроль качества.
Особенно заметна проблема на продукции, где сварное соединение остается видимым. Если заказчик оценивает не только прочность, но и внешний вид изделия, неравномерность шва приводит к дополнительной зачистке и полировке. Работодатель оплачивает не только время сварщика, но и последующие операции, которые не создают новой ценности для клиента.
Ручная подача становится производственным ограничением, когда качество зависит от очень узкого круга специалистов. Предприятие может иметь современный источник и стабильный поток заказов, но не способно увеличить выпуск из-за нехватки сварщиков требуемой квалификации. В такой ситуации механизация нужна не для замены персонала, а для тиражирования отработанной технологии.
Как WF5 COLD WIRE влияет на скорость выполнения шва
Само наличие механизма подачи не означает автоматического роста скорости. Производительность повышается только в тех операциях, где ручное внесение присадки действительно сдерживает движение горелки или приводит к частым корректировкам.
При ручной работе сварщик вынужден координировать обе руки. Он периодически изменяет положение прутка, перехватывает его и восстанавливает устойчивый ритм. На длинных соединениях такие действия замедляют движение и могут создавать локальные изменения формы шва.
WF5 COLD WIRE обеспечивает непрерывное контролируемое поступление материала. Сварщику не требуется постоянно перехватывать пруток и вручную воспроизводить одинаковые движения. Это позволяет поддерживать более равномерный темп на протяжении всей операции.
Экономический эффект формируется не только за счет сокращения времени непосредственной сварки. Важную роль играет снижение затрат на зачистку, исправление неровностей и переваривание отдельных участков. Если после установки WF5 шов становится стабильнее и требует меньше ручной доводки, предприятие получает экономию сразу на нескольких этапах.
На коротких соединениях выигрыш может быть незаметен. На длинных повторяющихся швах даже небольшое сокращение времени одной операции, умноженное на месячный выпуск, становится существенным. Поэтому оценивать производительность следует не по демонстрационному шву, а по полной партии типовых деталей.
Повторяемость как главный аргумент в пользу холодной проволоки
Для руководителя производства ценность механизированной подачи заключается прежде всего в предсказуемости. Выполнить качественный шов один раз может квалифицированный специалист. Повторить тот же результат на десятках и сотнях деталей значительно сложнее.
При ручной подаче объем присадки определяется движениями сварщика. На него влияют положение руки, доступ к соединению, усталость, индивидуальная техника и темп работы. Даже если все изделия соответствуют требованиям, время их изготовления и количество последующей обработки могут различаться.
WF5 COLD WIRE переносит часть процесса из области моторного навыка в область технологической настройки. После подбора режима механизм воспроизводит настроенную подачу проволоки, уменьшая зависимость количества присадки от движений руки сварщика.
Это особенно важно для предприятий, которые рассчитывают себестоимость по нормативному времени. Чем устойчивее длительность операции, тем точнее можно планировать загрузку персонала, сроки выполнения заказов и пропускную способность участка. Предсказуемость дает не менее значимый эффект, чем прямое ускорение сварки.
Механизированная подача также облегчает тиражирование процесса между рабочими местами. Если режим отработан технологом, его проще воспроизвести на аналогичных деталях, чем передавать индивидуальную ручную технику от одного сварщика другому.
Снижает ли WF5 требования к квалификации сварщика
Механизм подачи уменьшает зависимость от координации рук, но не делает TIG-сварку неквалифицированной операцией. Сварщик по-прежнему должен понимать поведение металла, контролировать дугу и ванну, соблюдать положение горелки и распознавать признаки нарушения процесса.
Изменяется структура требований. При ручной подаче значительная часть результата зависит от моторного навыка. С WF5 большее значение приобретают правильная подготовка соединения, соблюдение настроенного режима и контроль рабочего положения.
Для предприятия это означает, что ввод нового сотрудника в типовую серийную операцию может занимать меньше времени. Работнику не нужно сразу достигать такой же точности ручной подачи, как у наиболее опытного специалиста. Однако технологическая подготовка, обучение и контроль остаются обязательными.
Наиболее квалифицированных сварщиков механизм не заменяет. Напротив, их знания нужны для настройки процесса, изготовления эталонных деталей, корректировки режима и работы с нестандартными случаями. Но после отработки технологии повторяющиеся операции можно передавать другим сотрудникам с меньшим риском снижения качества.
Если выполнение заказа зависит от одного человека, любая его недоступность влияет на сроки. Механизация помогает превратить индивидуальный навык в более устойчивый производственный процесс.
Для каких изделий холодная проволока дает наибольший эффект
Лучше всего WF5 COLD WIRE раскрывает себя на серийных деталях с повторяемой геометрией и заранее определенной траекторией шва. Чем меньше различия между заготовками, тем проще один раз настроить процесс и использовать его без постоянной корректировки.
Хороший результат можно ожидать на продольных и кольцевых соединениях, корпусных деталях, емкостях, трубных узлах, рамах и изделиях из листового металла. Наиболее выгодны операции, в которых сварщик долго поддерживает одинаковое положение горелки и должен равномерно вносить присадку.
Дополнительный эффект возникает при использовании вращателей, позиционеров и другой сварочной оснастки. Если перемещение детали уже механизировано, ручная подача прутка остается источником нестабильности. Подключение WF5 делает весь процесс более согласованным и создает основу для дальнейшей автоматизации.
Для деталей со сложными переходами, переменными зазорами и ограниченным доступом преимущество холодной проволоки менее однозначно. Если сварщик вынужден постоянно менять угол подачи или количество материала, ручной способ может оказаться удобнее. Возможность применения механизма в таких случаях должна проверяться на реальном изделии.
Когда WF5 становится шагом к автоматизации
Не каждому предприятию требуется роботизированная сварка. Между полностью ручным постом и роботом существует промежуточный уровень механизации, который часто дает более быструю окупаемость.
Cebora WIN TIG AC-DC 340T с WF5 COLD WIRE может стать таким промежуточным решением. Сварщик сохраняет контроль над горелкой, но подача материала перестает зависеть от ручных движений. Если дополнительно применяется позиционер или устройство перемещения, процесс становится еще более воспроизводимым.
Предприятие не обязано сразу инвестировать в роботизированную ячейку, программирование и комплексную систему безопасности. Сначала можно стабилизировать подачу присадки, затем механизировать перемещение детали и только после подтверждения экономического эффекта переходить к более глубокой автоматизации.
Такой подход снижает инвестиционный риск. Компания получает данные о реальной скорости, качестве и экономии на собственных изделиях, а не строит решение только на расчетах.
При этом WF5 не следует воспринимать как замену роботу. Если горелку продолжает вести сварщик, траектория и скорость движения по-прежнему зависят от него. Механизм устраняет только одну переменную — ручное внесение присадочного материала.
Когда вложения окупаются быстрее
Быстрее всего WF5 COLD WIRE окупается на стабильной серии, где одна и та же операция повторяется в течение смены. В такой ситуации единожды выполненная настройка используется многократно, а небольшая экономия на каждой детали накапливается в существенный месячный результат.
Дополнительный аргумент появляется, когда сварочный участок уже работает на пределе и сдерживает выпуск готовой продукции. Если увеличение скорости позволяет выполнять больше заказов без открытия нового поста и найма дополнительного сварщика, стоимость механизма нужно сравнивать не только с экономией времени, но и с затратами на расширение производства.
Высокую ценность холодная проволока имеет и там, где предприятие несет заметные расходы из-за косметических требований к шву. Равномерное внесение присадки помогает сократить объем последующей обработки, а иногда позволяет отказаться от нее на части изделий.
Экономика становится еще убедительнее при дефиците квалифицированных кадров. Если серийная операция может стабильно выполняться сотрудником после более короткого обучения, опытных специалистов можно направить на ответственные, нестандартные и более дорогие работы.
Если WF5 сокращает только время горения дуги, но не меняет выпуск участка, инвестиция будет возвращаться медленно. Если механизм одновременно ускоряет сварку, уменьшает доработку и позволяет передать операцию большему числу сотрудников, экономический результат становится значительно заметнее.
Причиной слабого результата может стать и отсутствие загрузки. Даже эффективное оборудование не окупается, если используется несколько часов в месяц. Перед покупкой следует оценить не потенциальный, а подтвержденный объем подходящих деталей.
Как проверить решение до закупки
Наиболее надежный способ принять решение — провести испытание на типовом изделии предприятия. Демонстрация на подготовленной пластине показывает возможности процесса, но не отражает реальную экономику производства.
Для проверки нужно выбрать деталь, которая регулярно выпускается и создает заметную нагрузку на TIG-участок. Сначала следует зафиксировать фактическое время работы в ручном режиме, количество исправлений, объем последующей обработки и стабильность результата между изделиями. После настройки WF5 ту же операцию выполняют повторно и сравнивают не внешний эффект одного шва, а результаты небольшой серии.
Особое внимание нужно уделить качеству сборки. Если детали значительно различаются, испытание покажет не только возможности механизма, но и готовность всего производства к механизации.
Полезно также привлечь нескольких сварщиков. Решение должно быть устойчивым не только в руках специалиста, который участвовал в настройке. Если эффект сохраняется при работе разных сотрудников, предприятие получает реальное снижение кадровой зависимости.
Какую конфигурацию Cebora WIN TIG 340T выбрать
Базовый Cebora WIN TIG AC-DC 340T подходит предприятию, которому важны универсальность, гибкость и возможность быстро переключаться между разными задачами. Ручная подача оправдана при единичном и мелкосерийном производстве, ремонтных операциях, сложной геометрии и нестабильных зазорах. Она сохраняет полный контроль сварщика и не требует организации дополнительной системы подачи.
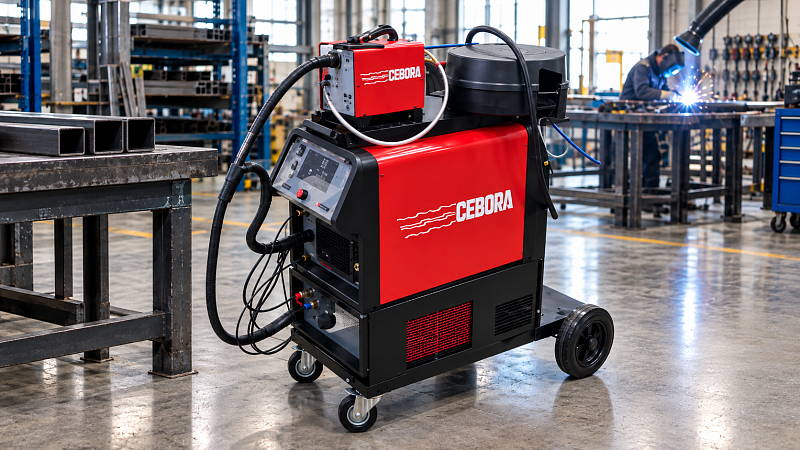
Комплект Cebora WIN TIG AC-DC 340T с WF5 COLD WIRE становится рациональным решением, когда на участке появляются повторяющиеся детали, длинные швы и стабильная загрузка. Его ценность возрастает, если предприятие стремится сократить зависимость от индивидуальной техники сварщика, уменьшить разброс времени изготовления и снизить объем последующей обработки.
Выбирать WF5 следует не потому, что механизированная конфигурация технологически совершеннее. Покупка оправдана тогда, когда ручное внесение присадки уже стало измеримым ограничением: снижает темп, ухудшает повторяемость, усложняет обучение сотрудников или мешает увеличить выпуск.
Главный критерий выбора — не количество выполняемых швов само по себе, а стоимость нестабильности. Если предприятие регулярно теряет время на ручной подаче, исправлении результата и поиске специалистов, WF5 COLD WIRE может окупиться быстрее, чем более мощный сварочный источник. Если же основное время занимает подготовка деталей, переналадка и ожидание смежных операций, начинать улучшение следует не с подачи проволоки, а с организации всего производственного потока.
Частые вопросы
Чем механизированная подача присадки отличается от ручной при TIG-сварке?
При ручной подаче сварщик самостоятельно вводит присадочный пруток в сварочную ванну. WF5 COLD WIRE подаёт проволоку механизированно, что помогает поддерживать более повторяемую подачу при выполнении однотипных швов.
Ускоряет ли WF5 COLD WIRE TIG-сварку?
Механизированная подача может сократить время выполнения повторяющихся операций, но ускорение не гарантировано для любой детали. Оценивать нужно полный производственный цикл, включая подготовку, сварку, зачистку и исправление дефектов.
Для каких задач может быть полезен WF5 COLD WIRE?
Механизм наиболее интересен для повторяющихся TIG-операций, где важны стабильная подача присадки и воспроизводимость шва. Целесообразность его применения следует проверять на типовых изделиях предприятия.
Подходит ли подача холодной проволоки для сварки тонких деталей?
Такую конфигурацию можно рассматривать для работы с тонкими материалами, если требуется точный контроль подачи присадки. При этом риск перегрева и деформации зависит от всего сварочного режима, а не только от способа подачи проволоки.
Снижает ли WF5 COLD WIRE количество брака?
Стабильная подача присадки может помочь уменьшить отклонения, связанные с её неравномерным внесением. Но итоговое качество шва также зависит от подготовки деталей, настроек аппарата и работы сварщика.
Когда покупка WF5 COLD WIRE может окупиться?
Окупаемость возможна, если сокращение трудозатрат и потерь на повторяющихся операциях покрывает дополнительные затраты на оснащение поста. Для расчёта нужно сравнить стоимость и время полного цикла сварки одной и той же детали с ручной и механизированной подачей.
Как проверить, нужен ли предприятию WF5 COLD WIRE?
Проведите испытание на типовой детали: зафиксируйте время настройки и сварки, расход присадки, объём зачистки и количество исправлений для обоих способов подачи. Затем сопоставьте результат с плановым объёмом выпуска и стоимостью комплектации.
Связанные товары
-
 Быстрый просмотр
-
 Быстрый просмотр