

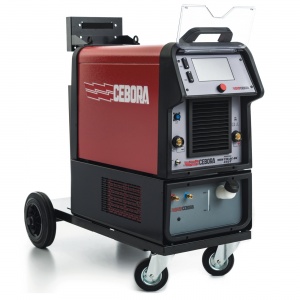
Топ сварочных аппаратов TIG для производства. Сравниваем аргонодуговые аппараты Cebora WIN TIG AC-DC 270T / 340T / 450T
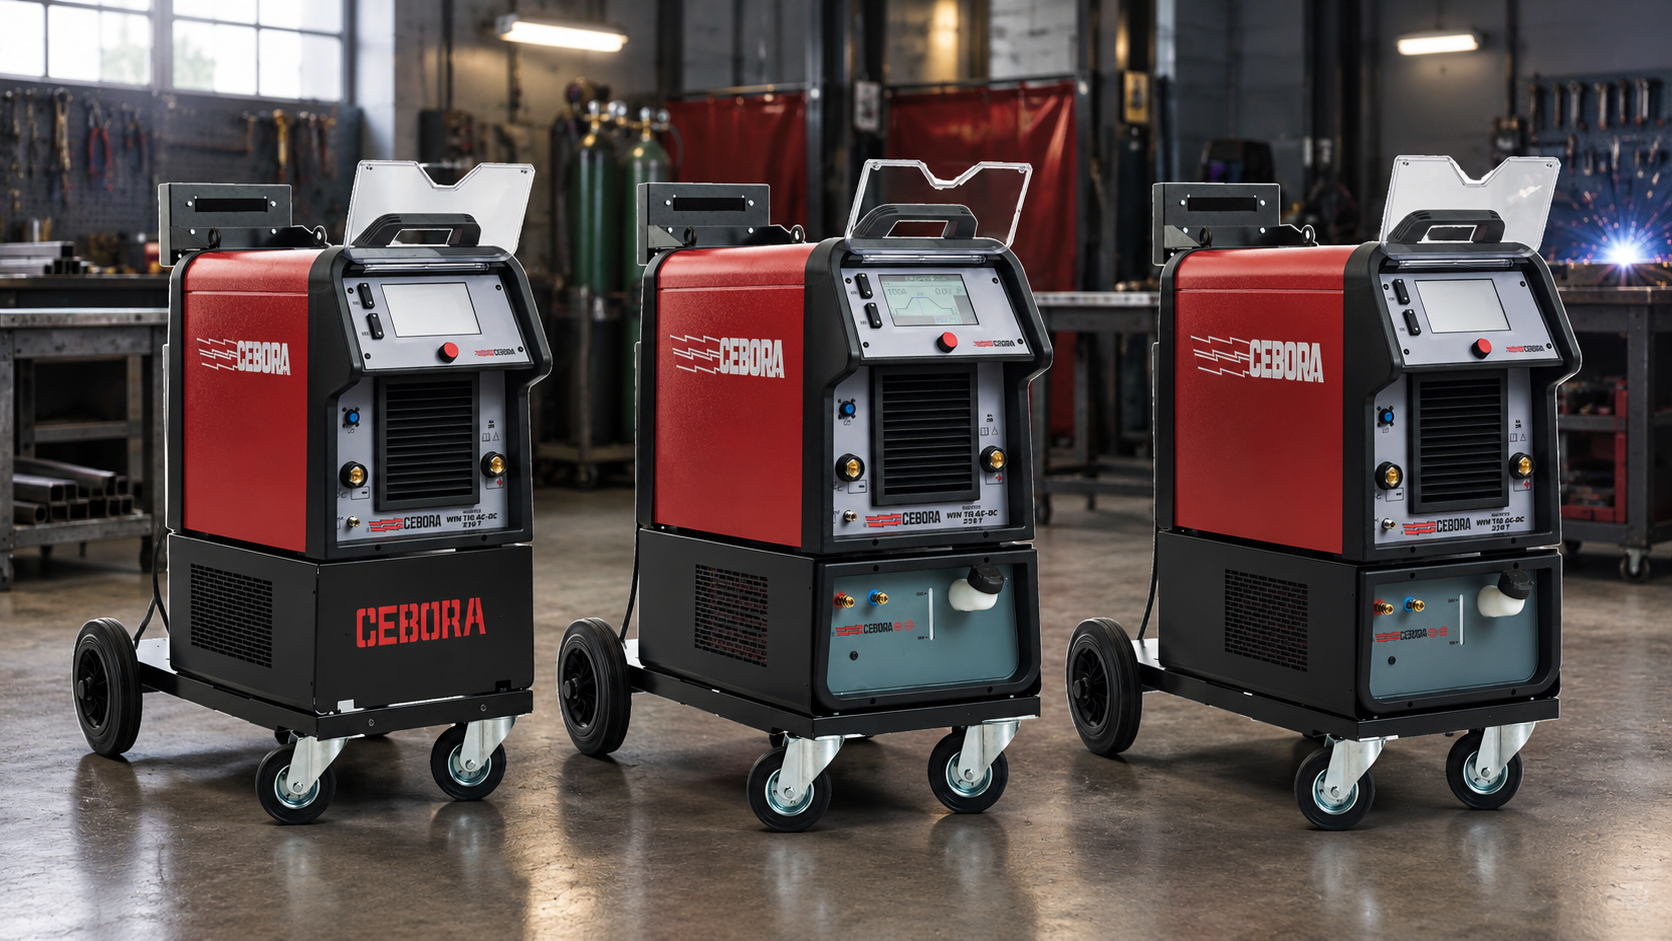
Выбирать промышленный TIG-аппарат только по максимальному сварочному току неправильно. Более мощная модель не обязательно будет выгоднее, а более доступная по цене может оказаться недостаточной при серийном производстве.
Экономически обоснованный выбор зависит от реальной задачи: толщины алюминия, конструкции соединения, длины шва, количества изделий за смену и времени непрерывного горения дуги. Одна и та же заготовка толщиной 5 мм может потребовать разного оборудования. Сварить короткий шов при ремонте корпуса — не то же самое, что ежедневно выполнять десятки длинных соединений на серийной продукции.
Поэтому сравнивать Cebora WIN TIG AC-DC 270T, 340T и 450T нужно не по принципу «младшая, средняя и старшая модель», а по стоимости выполнения конкретной производственной операции.
Главный критерий - рабочая нагрузка
Максимальный ток показывает верхнюю границу возможностей источника, но почти ничего не говорит о производительности участка. Для предприятия значительно важнее, сколько времени аппарат может работать на токе, который фактически необходим для изготовления продукции.
Если сварщику требуется 250–260 А только на несколько коротких участков, Cebora WIN TIG AC-DC 270T может полностью решить задачу. Покупать более мощную установку только ради большого числа в паспорте в этом случае нерационально.
Но если ток около 250–270 А используется регулярно, швы имеют значительную длину, а аппарат загружен в течение всей смены, работа возле предельного режима способна привести к технологическим паузам. В такой ситуации модель 340T может оказаться выгоднее, несмотря на более высокую первоначальную стоимость. Предприятие платит не только за дополнительный ток, но и за возможность выполнять работу без лишних остановок.
Аналогичная логика применяется к 450T. Эта модель оправданна не сама по себе, а тогда, когда высокий ток действительно используется в производственном цикле: при работе с массивными деталями, соединениями с большим теплоотводом, продолжительными швами или высокой сменной загрузкой.
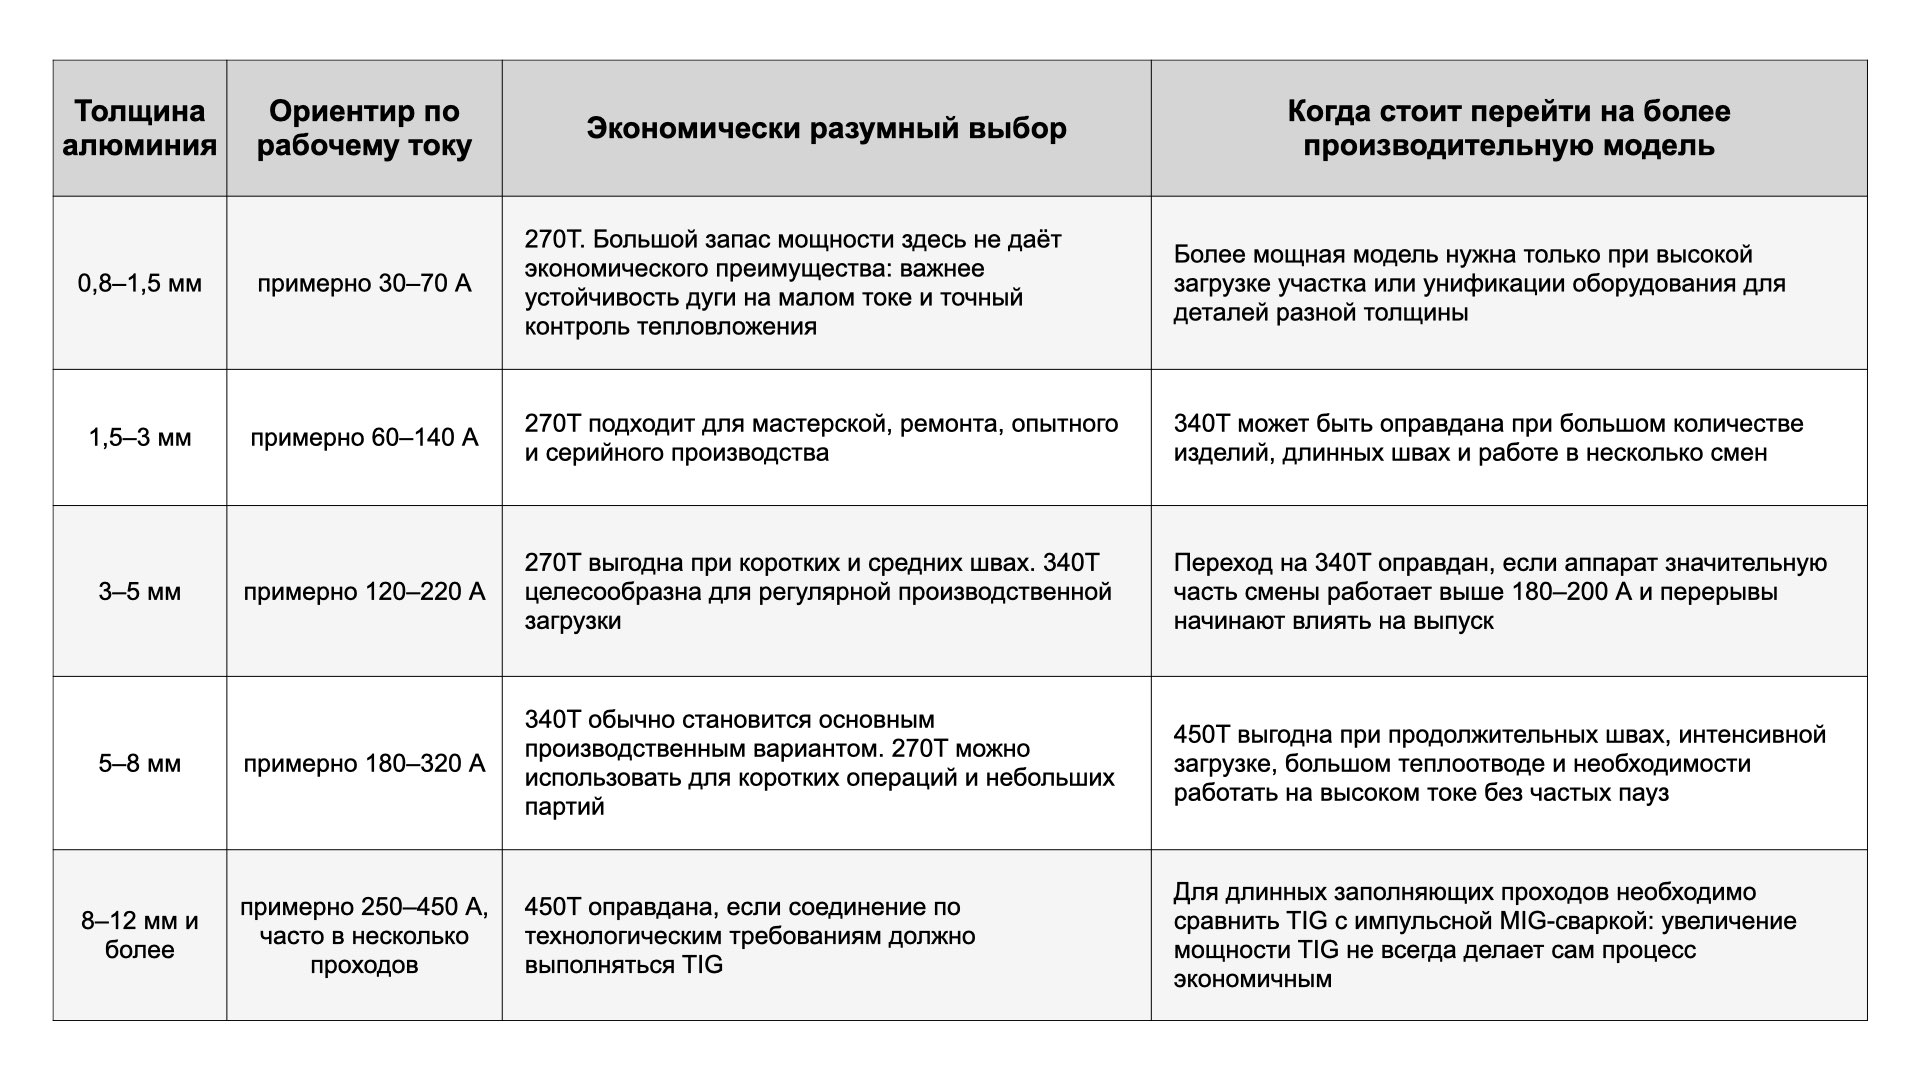
Какую модель выбирать под толщину алюминия
Толщина металла — удобная отправная точка, но не единственный критерий. На необходимый ток также влияют форма соединения, подготовка кромок, положение сварки, температура детали, марка алюминиевого сплава и требования к провару.
Поэтому приведённые ниже диапазоны следует использовать для предварительного выбора, а не как готовую технологическую карту.
Когда Cebora WIN TIG AC-DC 270T будет самым выгодным решением
Cebora WIN TIG AC-DC 270T рациональна не только для тонкого алюминия. Она может быть выгодна при работе с деталями средней толщины, если сварочные операции короткие и между ними есть естественные производственные паузы на установку, сборку, контроль или перемещение изделия.
Типичный сценарий — ремонтная мастерская, опытное производство или участок, выпускающий небольшие партии. Сварщик подготавливает деталь, выполняет несколько швов, после чего переходит к сборочной или контрольной операции. В таком цикле оборудование не работает непрерывно, поэтому дополнительный запас мощности может практически не влиять на количество готовых изделий.
Преимущество WIN TIG 270T заключается в отсутствии переплаты за производительность, которая не будет использована. Высвободившийся бюджет можно направить на оснащение рабочего места, качественную горелку, блок охлаждения, вытяжку, приспособления для сборки или обучение персонала. Иногда эти вложения дают производству больший эффект, чем переход на источник более высокого класса.
При этом выбирать WIN TIG 270T исключительно из-за меньшей цены тоже нельзя. Если рабочий ток постоянно находится возле верхней границы, экономия на покупке может превратиться в потери из-за технологических пауз, перегрева горелки и увеличения продолжительности производственного цикла.
Когда выгоднее Cebora WIN TIG AC-DC 340T
Cebora WIN TIG AC-DC 340T становится рациональным выбором, когда сварка перестаёт быть отдельной короткой операцией и превращается в постоянную часть производственного процесса.
На деталях толщиной 4–6 мм разница между 270T и 340T может проявляться не в качестве одного короткого шва. Обе модели способны выполнить такую операцию. Разница возникает в течение смены: сколько соединений будет сварено, сколько времени уйдёт на вынужденные остановки и насколько стабильно оборудование сможет работать на выбранном режиме.
Если предприятие выпускает алюминиевые корпуса, резервуары, рамы или другие изделия со значительной суммарной длиной швов, дополнительный запас WIN TIG 340T помогает избежать работы источника возле предельной нагрузки. Для сварщика это означает более устойчивый производственный ритм. Для руководителя меньше непроизводительного времени и более прогнозируемый выпуск.
Именно здесь возникает экономическая выгода. Предприятие покупает не дополнительные амперы как таковые, а сокращение времени изготовления партии.
Однако при эпизодической сварке деталей толщиной 2–3 мм модель 340T обычно не даст пропорционального роста производительности. Качество такого шва определяется подготовкой металла, настройкой баланса AC, квалификацией сварщика и фиксацией изделия, а не максимальной мощностью источника.
Когда оправдана Cebora WIN TIG AC-DC 450T
Cebora WIN TIG AC-DC 450T следует рассматривать для задач, в которых высокий ток является регулярным рабочим режимом, а не редкой необходимостью.
Это могут быть массивные алюминиевые конструкции, детали с большим теплоотводом, продолжительные швы и производство с высокой сменной загрузкой. Запас мощности особенно важен, когда остановка в середине прохода нежелательна по технологическим причинам или приводит к дополнительным затратам на повторный запуск, зачистку и контроль соединения.
Но приобретение 450T не гарантирует автоматического снижения себестоимости. Если предприятие сваривает преимущественно алюминий толщиной 2–4 мм, большая часть возможностей аппарата останется невостребованной. В таком случае решение может быть оправдано только унификацией парка оборудования или планируемым расширением производства.
Для алюминия толщиной более 8–10 мм необходимо оценивать не только мощность источника, но и целесообразность самого процесса TIG. Если требуется безупречный контролируемый шов, выполнение корневого прохода или соединение ответственной конструкции, применение мощного TIG-аппарата может быть обоснованно. Если же задача заключается в быстром заполнении длинного шва, импульсная MIG-сварка нередко обеспечивает более высокую производительность.
Пример выбора для детали толщиной 3 мм
Предположим, предприятие сваривает алюминиевые кожухи толщиной 3 мм. Для выполнения операции не требуется предельная мощность ни одной из рассматриваемых моделей.
Если производство выпускает небольшие партии и значительная часть времени уходит на сборку, подгонку и контроль, 270T будет наиболее рациональным решением. Переход на 340T или 450T практически не сократит цикл, поскольку его ограничивает не источник питания.
Если же изделия однотипны, установлены в приспособлениях и поступают на сварку непрерывно, значение получает стабильность работы в течение смены. Тогда 340T может быть выбрана не из-за толщины металла, а из-за большей производственной загрузки и необходимости иметь резерв.
Таким образом, одинаковая толщина алюминия не всегда означает одинаковый выбор оборудования.
Пример выбора для детали толщиной 6 мм
При сварке алюминия толщиной 6 мм рабочий ток уже может приближаться к зоне, в которой продолжительность включения заметно влияет на производственный цикл.
Для ремонта, единичного изделия или нескольких коротких швов возможностей 270T может быть достаточно. Покупка более производительной модели ради редкой операции не всегда оправданна.
При серийном выпуске ситуация меняется. Если сварщику приходится выполнять длинные проходы и регулярно ждать охлаждения оборудования или горелки, 340T может снизить фактическое время изготовления изделия. Экономический эффект образуется за счёт большей производительности смены, а не только за счёт технической возможности сварить металл определённой толщины.
Модель 450T стоит рассматривать, если шестимиллиметровый алюминий составляет лишь часть задач, а участок также работает с более массивными изделиями или очень длинными швами. Для одного короткого соединения такой запас может быть избыточным.
Где сварщик может получить экономию
При TIG-сварке алюминия обычно применяется переменный ток. Поэтому правильнее говорить не о выборе одной постоянной полярности, а о соотношении положительной и отрицательной полуволн - балансе AC.
Отрицательная составляющая обеспечивает основное проплавление и меньше нагревает вольфрамовый электрод. Увеличение её доли помогает получить более концентрированную дугу, повысить глубину провара и использовать энергию эффективнее.
Положительная составляющая отвечает за катодное разрушение оксидной плёнки. Увеличение её доли усиливает очищающее действие, но одновременно сильнее нагревает электрод, расширяет зону воздействия дуги и может снижать эффективную производительность процесса.
С экономической точки зрения очищающую составляющую не следует устанавливать «с запасом». Сварщику выгоднее тщательно подготовить алюминий и использовать минимальное очищающее действие, достаточное для получения стабильного шва. Попытка компенсировать загрязнение поверхности настройками аппарата приводит к лишнему нагреву электрода, увеличению зоны термического влияния и снижению скорости.
При настройке необходимо учитывать, как конкретный аппарат отображает баланс. Один интерфейс может показывать долю отрицательной полуволны, другой — долю очищающей положительной составляющей. Поэтому одинаковое цифровое значение на разных источниках не всегда означает одинаковый баланс.
Почему охлаждение влияет на экономику
При интенсивной TIG-сварке ограничением может стать не только источник, но и горелка. Если аппарат способен работать на высоком токе, а горелка быстро перегревается, предприятие не получает ожидаемой производительности.
Для коротких операций воздушного охлаждения может быть достаточно. При длительных швах и высокой сменной загрузке жидкостное охлаждение снижает температуру горелки и позволяет поддерживать стабильный рабочий ритм. Уменьшается количество вынужденных пауз, увеличивается ресурс расходных элементов, а сварщику удобнее работать с более компактной охлаждаемой горелкой. Поэтому систему охлаждения необходимо рассматривать как часть производительности рабочего места, а не как необязательный аксессуар.
Как принять окончательное решение
Cebora WIN TIG AC-DC 270T целесообразно выбирать, когда предприятие работает преимущественно с тонким и средним алюминием, выпускает небольшие или умеренные партии и не использует высокий ток непрерывно. Это возможность получить профессиональное качество без переплаты за невостребованную производительность.
Cebora WIN TIG AC-DC 340T подходит для регулярной производственной сварки, когда важны резерв по нагрузке, стабильная работа в течение смены и сокращение технологических пауз. Она особенно логична для деталей средней толщины и участков с постоянным потоком однотипных изделий.
Cebora WIN TIG AC-DC 450T оправдана при высоком рабочем токе, массивных деталях, длинных швах и интенсивной загрузке. Но для толстого алюминия необходимо дополнительно оценить, насколько выгодно выполнять весь шов процессом TIG и не следует ли совместить TIG с более производительной MIG-сваркой.
Правильная модель — не самая мощная и не самая доступная. Это аппарат, который обеспечивает требуемое качество соединения с минимальной стоимостью годного изделия.
Часто задаваемый вопрос
Какой сварочный аппарат выбрать для средних производственных задач?
Для средних производственных задач подходит Cebora WIN TIG AC-DC 270T. Он рассчитан на продолжительную работу при токе до 200 А и периодическое использование диапазона 250–270 А.
Какой TIG аппарат выбрать как наиболее универсальный?
Наиболее универсальным промышленным вариантом является Cebora WIN TIG AC-DC 340T. Он обеспечивает до 340 А и способен продолжительно работать на токе 310 А, что позволяет использовать его для широкого диапазона ручных производственных задач.
ПВ на сварочном аппарате что означает?
ПВ — это продолжительность включения в пределах стандартного десятиминутного цикла. ПВ 60% означает шесть минут работы и четыре минуты охлаждения в расчетных условиях. ПВ 100% означает возможность продолжительной работы на указанном токе.
Какой сварочный аппарат для сварки алюминия подходит?
Все три аппарата Cebora поддерживают TIG AC и подходят для алюминия. Для деталей малого и среднего сечения можно выбрать 270T. Для серийного изготовления и более длинных швов лучше подходит 340T. Для массивных деталей и продолжительной работы на высоком токе предназначен 450T.
Жидкостная система охлаждения нужна ли TIG-аппарату?
Жидкостное охлаждение рекомендуется при продолжительной сварке на токах выше 200 А, особенно при работе с алюминием. Для 340T и 450T охлаждаемая горелка является рациональной частью промышленной комплектации.
Можно ли выбирать TIG-аппарат только по толщине металла?
Нет. Помимо толщины, необходимо учитывать материал, массу и форму детали, разделку кромок, длину шва, рабочий ток, количество изделий, продолжительность сварки и требования к производительности.
Стоит ли покупать Cebora 450T с запасом на будущее?
Покупка оправдана, если предприятие планирует сваривать массивные детали, увеличивать сменную загрузку или внедрять автоматизацию. Если основной ток остается ниже 200–250 А, возможности 450T могут не использоваться, и более рациональным выбором станет 270T или 340T.
Какая модель лучше всего подходит для большинства производств?
Для большинства производственных участков наиболее сбалансированным вариантом является Cebora WIN TIG AC-DC 340T. Он сочетает высокий ток, ПВ 100% при 310 А и достаточный запас мощности без перехода в класс 450-амперных источников.
Связанные товары
-
 Быстрый просмотр
-
 Быстрый просмотр
-
 Быстрый просмотр